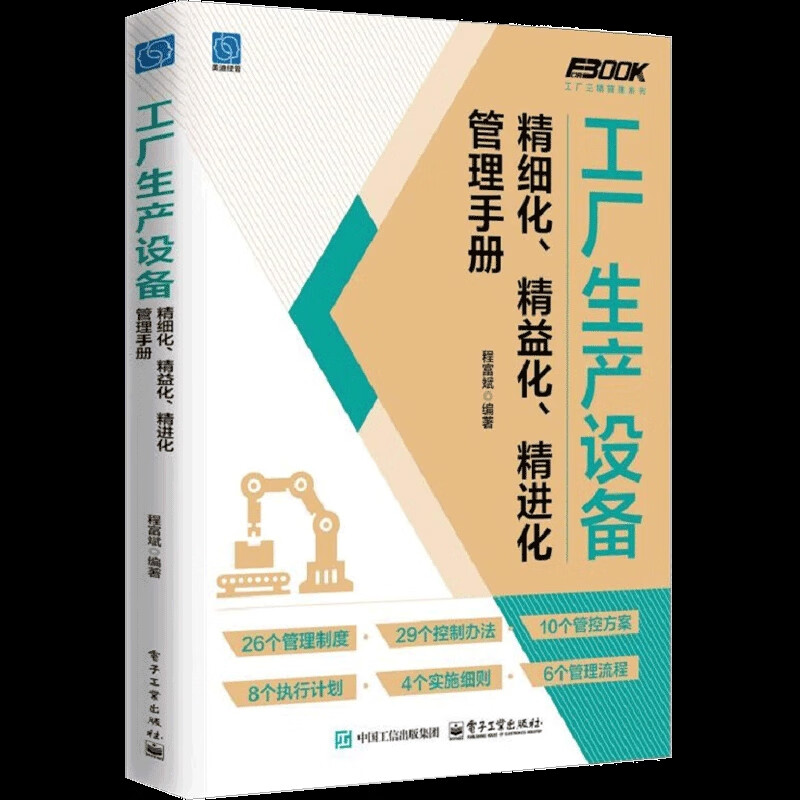
工厂生产设备精细化、精益化、精进化管理手册
前言\n\n在制造业转型升级的浪潮中,生产设备管理已从传统的“坏了再修”模式,演进为追求精细化、精益化、精进化的系统工程。本手册结合程富斌在《项目管理》中的核心理念,以及电子工业出版社相关管理思想,专为工厂企业管理中心及设备管理部门编制,旨在构建一套可落地、可复制、可持续优化的设备管理体系。\n\n## 第一章 总则\n\n### 1.1 管理目标\n以精细化为基础、精益化为路径、精进化为动力,实现设备零故障、零隐患、零浪费、零延误的“四零”目标,保障生产安全、稳定、高效运行。\n\n### 1.2 适用范围\n本手册适用于工厂所有生产设备、辅助设备、检测设备及公用工程设备全生命周期管理,覆盖采购、安装、调试、运行、维护、改造、报废各环节。\n\n### 1.3 管理原则\n- 数据驱动:一切管理行为以真实数据为依据\n- 全员参与:操作工、维修工、工程师、管理者协同共管\n- 标准固化:流程标准化、标准表单化、表单信息化\n- 持续改进:PDCA循环 + SDCA循环双轮驱动\n- 项目思维:借鉴程富斌项目管理理念,将设备改善作为项目来立项、执行、验收、复盘\n\n## 第二章 设备精细化管理\n\n> 精细化核心:把事做细,把细事做透,把透事做标准。\n\n### 2.1 设备台账精细化\n- 一机一档:每台设备建立独立档案,包含:\n - 基础信息(名称、型号、序列号、生产厂商、购置日期、位置)\n - 技术参数(功率、精度、产能、能耗指标)\n - 生命周期记录(维修、保养、换件、改造、搬迁)\n - 当前状态(在用、闲置、维修、待报废)\n- 编码体系:采用“区域—产线—工序—设备”四级编码,全厂设备实行二维码/RFID标识覆盖,扫码即可调阅档案。\n\n### 2.2 点检精细化\n- 点检标准“三定”:定点、定人、定标准。\n- 日常点检表:操作工每班次执行,重点管控:温度、压力、振动、声音、油位、气味、泄漏、紧固状态。\n- 专业点检表:维修工按周期性执行,使用专业 прибор:测振仪、红外测温仪、油质分析仪等。\n- 点检异常闭环:发现隐患立即挂牌、登记、通知、处理、验收、记录六步闭环。\n\n### 2.3 润滑精细化\n- 五定管理:定点、定质、定量、定期、定人。\n- 润滑图表:每台设备编制润滑点位图及周期表,避免漏浇、错浇。\n- 油品管理:入库检验、分类存放、过滤加注、定期更换、回收处理。\n\n### 2.4 备件精细化\n- ABC分类管理:依据设备关键性和备件消耗规律,分为A(必储)、B(适量储)、C(不储/即购)三类。\n- 安全库存触发:低于安全库存系统自动触发申购,高于>1.5 最小值`即暂停采购。\n\n## 第三章 设备精益化管理\n\n> 精益化核心:<strong>消除一切不产生价值的等待、搬运、^库存^、动作、加工、不良、过量生产。</strong>\n\n### 3.1 精益维修:TPM 全员生产维护\n- <strong>自主保养四级制</strong>:\n - 一级:初期清扫——发现潜在缺陷\n - 二级:发生源/困难点对策——切断根源\n - 三级:制定自主保养基准——定标准\n - 四级:总点检——自主管理常态化\n- <strong>专业保养</strong>:每月组织一次全机深度保养,合理安排生产计划,用精益“生产线停机窗口”集中检修。\n\n### 3.2 精益改善:OEE 提升\n- <strong>OEE 三率拆解改造</strong>:\n - 时间开动率提升:减少换型时间(SMED 快速换模技术,目标]降至单次<10分钟\n - 性能开动率提升:消除短暂停、降速,剔除流程瓶颈\n - 良品率提升:分析加工过程不良装备=源头清理空点\n-考核目标 -每月形成OEE改善课题清单,参照「}\
如若转载,请注明出处:http://www.qingbaozhang.com/product/18.html
更新时间:2026-10-26 14:28:54